Освещение сварочного цеха напрямую влияет на безопасность персонала, качество сварных соединений и производительность участка. В помещениях, где ведётся электродуговая сварка и резка, свет должен обеспечивать уверенную видимость рабочей зоны, не создавая дополнительных бликов и теней. При этом осветительное оборудование работает в агрессивной среде — при высоких температурах, в условиях запылённости, брызг металла и ультрафиолетового излучения дуги. Ниже — практическое руководство по организации искусственного освещения сварочных цехов, участков и отдельных постов: от нормативных требований до конкретных решений, которые мы рекомендуем как производитель промышленных светодиодных светильников.
Требования к освещённости: что говорят нормативы
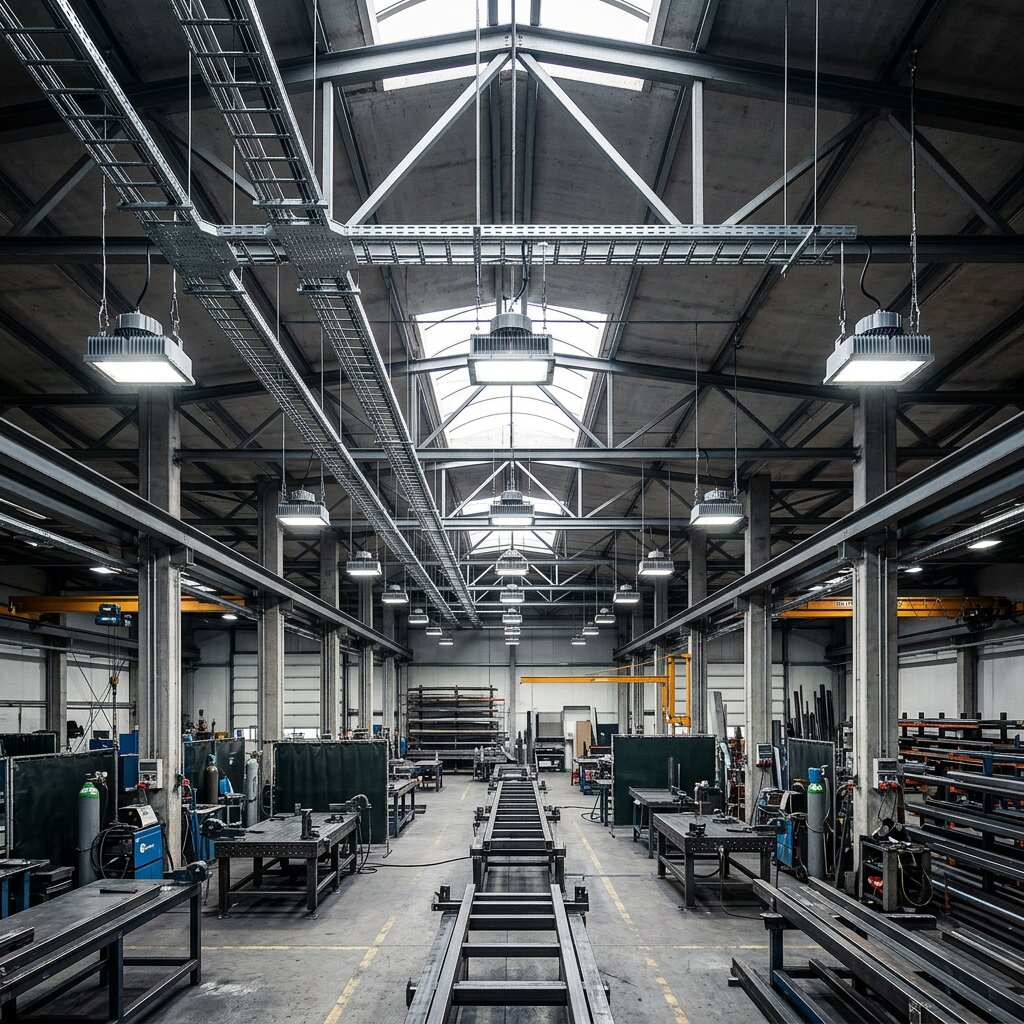
Нормы освещённости сварочных цехов определяются СП 52.13330 (актуализированная редакция СНиП 23-05-95) и дополняются требованиями охраны труда — в частности, приказом Минтруда России № 884н. Конкретные значения зависят от разряда зрительной работы и характера выполняемых операций.
На стационарных рабочих местах, где выполняется ручная дуговая сварка, резка и наплавка, минимальная освещённость общего освещения должна составлять не менее 200 лк. Для участков разметки, визуального контроля швов и работы с мелкими деталями норма выше — от 300 лк. На сборочно-сварочных участках, где производится подготовка кромок и позиционирование деталей, требуется 200–300 лк в зависимости от точности операций.
Отдельно нормируется освещение внутри металлических ёмкостей — цистерн, котлов, отсеков. При выполнении электросварочных и газосварочных работ внутри замкнутых пространств освещение осуществляется с помощью светильников, установленных снаружи, или переносных ручных электрических светильников напряжением не выше 12 В. Это требование продиктовано электробезопасностью: повышенная влажность и контакт с металлоконструкциями создают риск поражения током.
Помимо уровня освещённости, нормативы регламентируют равномерность распределения света, коэффициент пульсации (не более 10–15 % для производственных помещений) и ограничение слепящего действия осветительных приборов. Для сварочных цехов последний параметр особенно актуален: сварщик периодически поднимает маску, и резкий контраст между яркостью дуги и окружающим пространством усиливает зрительное утомление.
Коэффициент запаса. При светотехническом расчёте для сварочных производств закладывают повышенный коэффициент запаса — 1,5–1,8 вместо стандартных 1,3–1,4 для чистых помещений. Причина — интенсивное загрязнение оптики светильников пылью, копотью и микрочастицами металла. Без учёта этого поправочного множителя через 6–12 месяцев фактическая освещённость на рабочих местах может снизиться ниже допустимого предела.
Какие светильники подходят для сварочного производства
Сварочный цех — одна из наиболее сложных сред для осветительного оборудования. Высокая температура воздуха вблизи постов, мелкодисперсная металлическая пыль, брызги расплавленного металла, пары флюса и агрессивные газы предъявляют жёсткие требования к конструкции светильников.
Степень защиты IP
Для общего освещения сварочного цеха минимальный класс защиты — IP54. Для участков с интенсивным пылеобразованием, зон вблизи сварочных постов и помещений с повышенной влажностью рекомендуется IP65–IP67. Промышленные светильники с такой степенью защиты выдерживают прямое попадание водяной струи при уборке помещения и полностью герметичны для пыли.
Материал корпуса
Алюминиевый корпус предпочтительнее пластикового: он лучше отводит тепло от светодиодов, устойчив к механическим ударам и не деформируется при кратковременном воздействии высоких температур. Для сварочных цехов с особо жёсткими условиями — например, при плазменной резке толстого металла — рекомендуются модели с защитным стеклом из закалённого боросиликата, а не поликарбоната.
Цветовая температура и качество света
Оптимальная цветовая температура для сварочного производства — 4000–5000 K (нейтральный и дневной белый). Тёплый свет (3000 K) искажает восприятие цвета металла и зоны термического влияния, что критично при визуальном контроле качества швов. Индекс цветопередачи Ra должен быть не ниже 70, а для участков контроля — не ниже 80.
Типы светильников по способу монтажа
В сварочных цехах с высокими потолками (от 6 м) используют подвесные промышленные светильники мощностью 100–200 Вт с концентрированной или широкой оптикой. При высоте потолка до 6 м достаточно накладных промышленных светильников на 40–100 Вт. Для локального освещения сварочного поста применяют настенные или шарнирные модели, которые позволяют направлять световой поток непосредственно на рабочую зону без ослепления сварщика.
| Параметр | Подвесной (общее освещение) | Накладной (общее освещение) | Локальный (сварочный пост) |
|---|---|---|---|
| Мощность | 100–200 Вт | 40–100 Вт | 20–50 Вт |
| Высота установки | от 6 м | до 6 м | 1,5–3 м от пола |
| Степень защиты | IP65–IP67 | IP54–IP65 | IP54–IP65 |
| Оптика | Концентрированная / широкая (60°–120°) | Широкая (90°–120°) | Направленная (30°–60°) |
| Особенности | Подвес на тросе или кронштейне к ферме | Монтаж на потолок или стену | Шарнирное крепление, регулировка направления |
| Цветовая температура | 4000–5000 K | 4000–5000 K | 4000–5000 K |
| Ресурс | 60 000–100 000 ч | 50 000–80 000 ч | 50 000–70 000 ч |
Организация освещения сварочного поста
Сварочный пост — основная рабочая единица цеха. Его освещение складывается из двух компонентов: общего (равномерного) и местного. Системы общего освещения обеспечивают базовый уровень освещённости по всей площади цеха. Местное освещение дополняет его непосредственно в зоне выполнения сварки.
Светильник для сварщика должен располагаться так, чтобы световой поток падал на рабочую поверхность сбоку или сверху-сбоку, не попадая в глаза и не создавая бликов на свариваемых деталях. Прямой свет сверху, направленный вертикально вниз, формирует глубокие тени в зоне шва — сварщик теряет визуальный контроль над валиком и кромками.
Для стационарных рабочих местах местная вентиляция и местное освещение проектируются совместно. Вытяжной зонт не должен перекрывать световой поток от светильника, а сам светильник — мешать подводу газоотводящих рукавов. На практике это означает, что крепление осветительного прибора и вытяжного устройства согласовывают на стадии проектирования, а не подгоняют по месту.
Регулировка яркости. Некоторые модели промышленных светильников оснащаются триммерами или поддерживают управление по протоколу DALI. Это позволяет настроить яркость местного освещения под конкретную операцию: при прихватке и позиционировании деталей нужен максимум света, а при сварке на длинных прямолинейных участках достаточно базового уровня.
Чек-лист: что проверить перед заказом светильников для сварочного цеха
- Высота потолка и тип несущих конструкций (фермы, балки, плиты) — определяет способ монтажа и мощность приборов
- Количество и расположение сварочных постов — для расчёта шага размещения светильников
- Степень загрязнённости среды: тип сварки (MIG/MAG, TIG, ручная дуговая, плазменная резка) влияет на выбор IP
- Наличие и расположение вытяжной вентиляции — чтобы исключить конфликт светового потока и вытяжных зонтов
- Требуемый уровень освещённости с учётом разряда зрительной работы (200–300 лк для основных операций)
- Коэффициент запаса для расчёта (1,5–1,8 для сварочных производств)
- Необходимость аварийного освещения на путях эвакуации
- Напряжение питания переносных светильников для работы внутри ёмкостей (не выше 12 В)
Общее и комбинированное освещение: когда чего достаточно
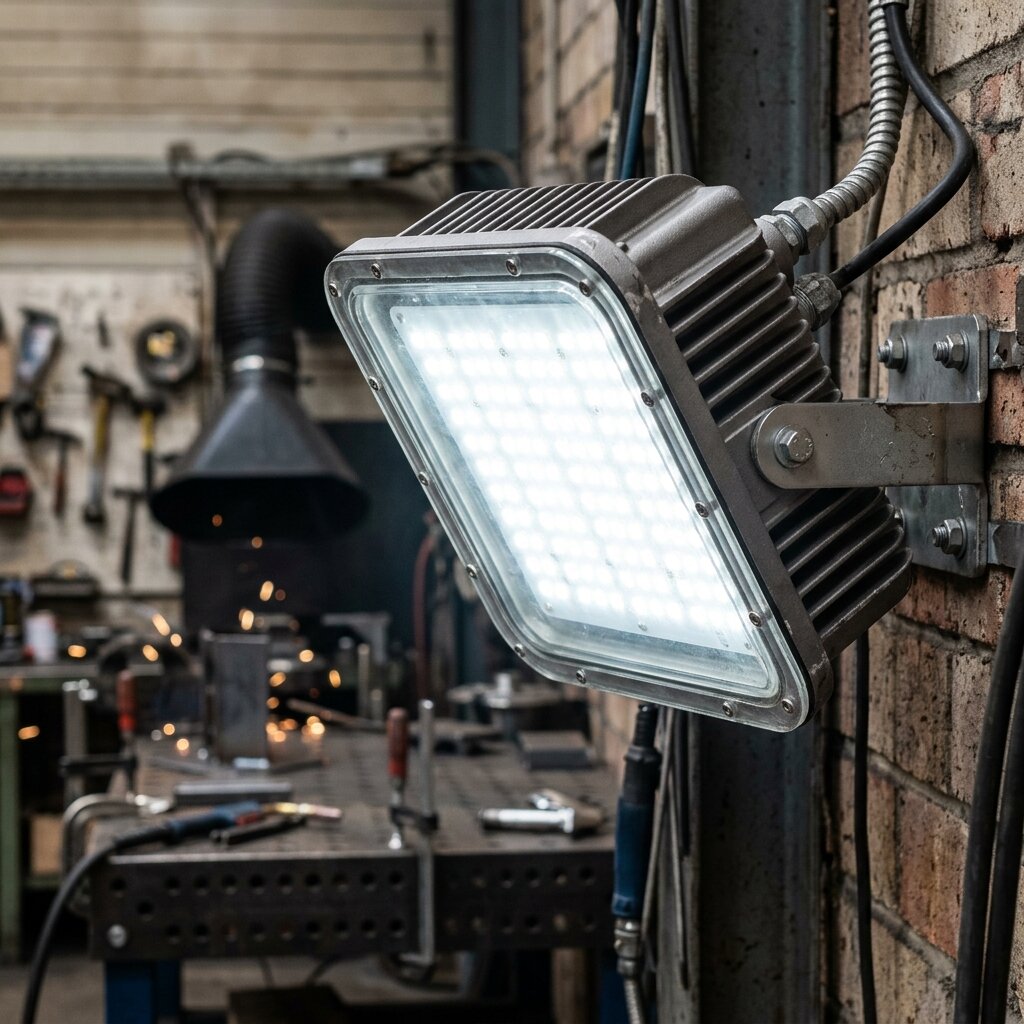
В сварочных цехах и на участках применяют две системы искусственного освещения: общее равномерное и комбинированное (общее плюс местное). Выбор определяется характером производства.
Общего равномерного освещения достаточно, если сварочные работы ведутся на крупногабаритных конструкциях, перемещаются по площади цеха и не привязаны к фиксированным постам. Типичный пример — сборочно-сварочные цехи, где собирают металлоконструкции, трубные узлы или корпуса оборудования. В этом случае промышленные светильники размещают по всей площади потолка с шагом, обеспечивающим равномерность не ниже 0,5.
Комбинированное освещение необходимо, если работа выполняется на стационарных постах с высокими требованиями к точности: сварка ответственных соединений, наплавка, пайка, контроль сварных швов. Общий уровень освещённости от системы общего освещения при комбинированной схеме должен составлять не менее 10 % от нормируемой освещённости, но не менее 200 лк.
Электрическое освещение сварочного цеха проектируют с учётом будущей эксплуатации. Если планируется расширение производства или перестановка оборудования, целесообразно заложить резерв по количеству светильников и предусмотреть возможность изменения их расположения — например, использовать шинопровод вместо жёсткой электропроводки. В отдельных случаях для сварочных участков с невысокими потолками хорошо подходят накладные линейные светильники в герметичном исполнении — они дают равномерную засветку без выраженных тёмных зон между приборами.
Типичные ошибки при организации освещения сварочного цеха
Ошибки, которых стоит избегать
- Занижение степени защиты IP. Установка светильников с IP40–IP44 в зоне сварочных постов приводит к быстрому выходу из строя: металлическая пыль и микрочастицы проникают внутрь корпуса, оседают на светодиодах и драйвере, вызывая перегрев и деградацию. Через 6–12 месяцев световой поток снижается на 30–50 %, а срок службы прибора сокращается в разы. Правильно: для зон вблизи постов — не ниже IP65, для общего освещения цеха — не ниже IP54.
- Размещение светильника строго над головой сварщика. Вертикально направленный световой поток формирует тени от рук, маски и сварочной горелки прямо в зоне шва. Сварщик вынужден менять положение тела, чтобы «поймать» свет, что снижает качество соединения и увеличивает утомляемость. Правильно: размещать источники света сбоку или под углом 30–45° к рабочей плоскости, чтобы тень уходила от зоны сварки.
- Игнорирование коэффициента запаса при расчёте. Расчёт освещённости по номинальному световому потоку новых светильников без поправки на загрязнение и старение приводит к тому, что через полгода-год фактическая освещённость опускается ниже нормы. Правильно: для сварочных цехов применять коэффициент запаса 1,5–1,8 и планировать регулярную очистку оптики — не реже раза в квартал.
- Использование светильников с высокой пульсацией. Дешёвые LED-приборы с некачественными драйверами дают пульсацию 15–30 %. При работе с вращающимися деталями или подаче проволоки в полуавтоматическом режиме возникает стробоскопический эффект — иллюзия неподвижности движущихся элементов. Это прямая угроза безопасности. Правильно: выбирать светильники с коэффициентом пульсации не более 5 %, что обеспечивается качественным драйвером с высокочастотным преобразованием.
- Отсутствие местного освещения на стационарных постах. Попытка обеспечить 300 лк на рабочей поверхности только за счёт общего освещения приводит к перерасходу электроэнергии и чрезмерной яркости в проходах. Правильно: использовать комбинированную систему — общее освещение обеспечивает 200 лк, остальное добирается местными приборами на каждом посту.
Обслуживание в условиях сварочного цеха. Оптика светильников в сварочных цехах загрязняется значительно быстрее, чем в обычных производственных помещениях. Регулярная очистка рассеивателей и защитных стёкол — обязательная часть технического обслуживания. При выборе приборов обращайте внимание на удобство демонтажа рассеивателя: модели с быстросъёмным защитным стеклом позволяют провести очистку без полного демонтажа светильника.
Светодиодные светильники для сварочного цеха: что даёт переход на LED
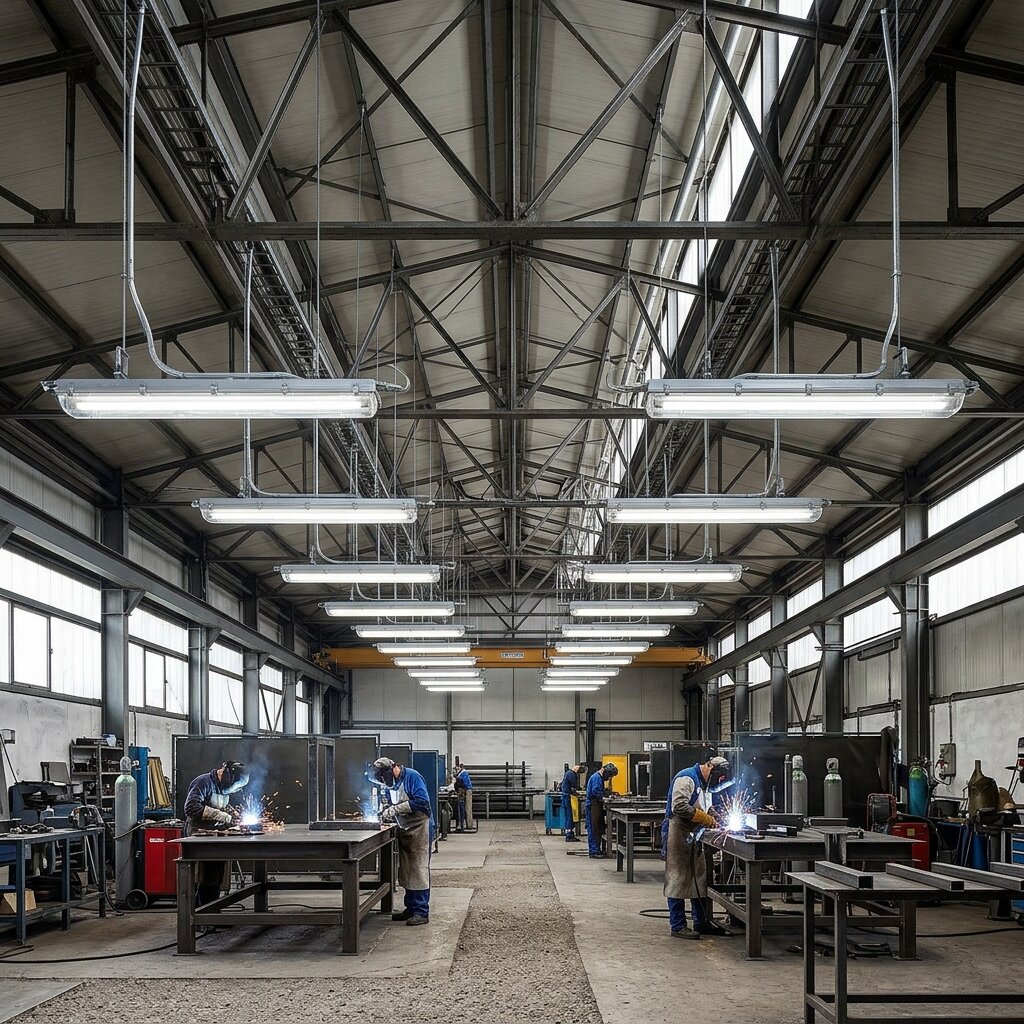
Светодиодные светильники заменили люминесцентные и газоразрядные источники света на большинстве современных производств, и сварочные цехи — не исключение. Для сварочного производства переход на LED даёт несколько практических преимуществ.
Ресурс и межсервисный интервал. Качественные промышленные LED-светильники работают 60 000–100 000 часов — это 7–12 лет при круглосуточной эксплуатации. Люминесцентные лампы в условиях вибрации и загрязнения сварочного цеха редко выдерживают более 8 000–12 000 часов. Сокращение частоты замен — прямая экономия на обслуживании и простоях.
Стабильность параметров. Светодиоды не меняют цветовую температуру и световой поток при колебаниях напряжения в пределах ±10 %. Для сварочных цехов, где мощные сварочные аппараты создают импульсные нагрузки на электросеть, это критически важно. Люминесцентные лампы при просадках напряжения мерцают и снижают яркость.
Мгновенный запуск. LED-светильники выходят на рабочий режим сразу после включения, без разогрева. Для аварийного освещения сварочного цеха это обязательное условие: при срабатывании автоматики свет должен появиться мгновенно.
DC-Light производит промышленные светодиодные светильники в Санкт-Петербурге. Для сварочных цехов мы предлагаем модели в герметичных алюминиевых корпусах со степенью защиты IP65–IP67, пульсацией менее 5 % и ресурсом от 60 000 часов. Изготовление типовых моделей — от 3 рабочих дней, нестандартных — от 5 до 14 рабочих дней. При необходимости выполним светотехнический расчёт в DIALux по вашим чертежам.
Частые вопросы об освещении сварочных цехов
Какой минимальный уровень освещённости должен быть на сварочном посту?
Для ручной дуговой сварки, резки и наплавки — не менее 200 лк на рабочей поверхности. Для участков визуального контроля швов, разметки и работы с мелкими деталями — не менее 300 лк. При комбинированном освещении общий уровень от системы общего освещения — не менее 200 лк, остальное обеспечивается местными светильниками.
Обязательно ли использовать светильники с IP65 для сварочного цеха?
Для светильников, расположенных непосредственно над сварочными постами или вблизи них, — да, IP65 и выше. Для приборов общего освещения в проходах и вспомогательных зонах цеха допустимо IP54. Степень защиты определяется не формально, а по реальным условиям: если на светильник оседает металлическая пыль и попадают брызги — нужна полная герметичность.
Как организовать освещение при сварке внутри ёмкостей и замкнутых пространств?
Согласно требованиям безопасности, освещение при электросварочных и газосварочных работах внутри металлических ёмкостей осуществляется с помощью светильников, установленных снаружи, или переносных ручных электрических светильников напряжением не выше 12 В. Использование светильников на 220 В внутри замкнутых металлических пространств запрещено.
Какую цветовую температуру выбрать для сварочного цеха?
Оптимально — 4000–5000 K (нейтральный и дневной белый). Этот диапазон обеспечивает естественную цветопередачу, что важно при визуальном контроле сварных швов и оценке цветов побежалости. Тёплый свет (3000 K) искажает оттенки металла, а холодный (6500 K) вызывает повышенное зрительное утомление при длительной работе.
Как часто нужно чистить светильники в сварочном цехе?
При активном сварочном производстве — не реже одного раза в квартал. На участках плазменной резки и газовой сварки загрязнение происходит быстрее, и очистку проводят ежемесячно. Без регулярного обслуживания световой поток может снизиться на 30–50 % за полгода, и фактическая освещённость упадёт ниже нормы.
Можно ли заказать светильники для сварочного цеха по индивидуальным параметрам?
Да. DC-Light изготавливает промышленные светильники по техническому заданию заказчика: нестандартные размеры, специальная оптика, конкретная мощность и степень защиты. Сроки изготовления — от 5 до 14 рабочих дней. Минимальный заказ — от 1 штуки.
Выполняет ли DC-Light светотехнический расчёт для сварочных производств?
Да, наши инженеры выполняют расчёт освещённости в DIALux. Для подготовки потребуются план помещения с размерами, высота потолков, расположение оборудования и сварочных постов, материалы отделки стен и пола. По результатам вы получите схему расстановки светильников, спецификацию и расчётные значения освещённости по зонам.
Контакты
Нужны светильники для сварочного цеха?
Подберём промышленные светильники под ваше производство, рассчитаем освещённость и подготовим коммерческое предложение с учётом требований к защите и ресурсу.
- ✅ Индивидуальный подбор под задачу
- ✅ Бесплатная консультация менеджера
- ✅ Доставка по всей России и СНГ
Пришлите план цеха или ТЗ — подготовим расчёт освещения и смету.
Адрес офиса
г. Санкт-Петербург, ул. Коммуны, 67АХ
Пн–Пт: с 10:00 до 18:30
